Как решить проблему смещения дверной планки из ДПК?
Причины и способы устранения смещения дверной планки из ДПК (деформация, асимметрия, разница в толщине, перекручивание)
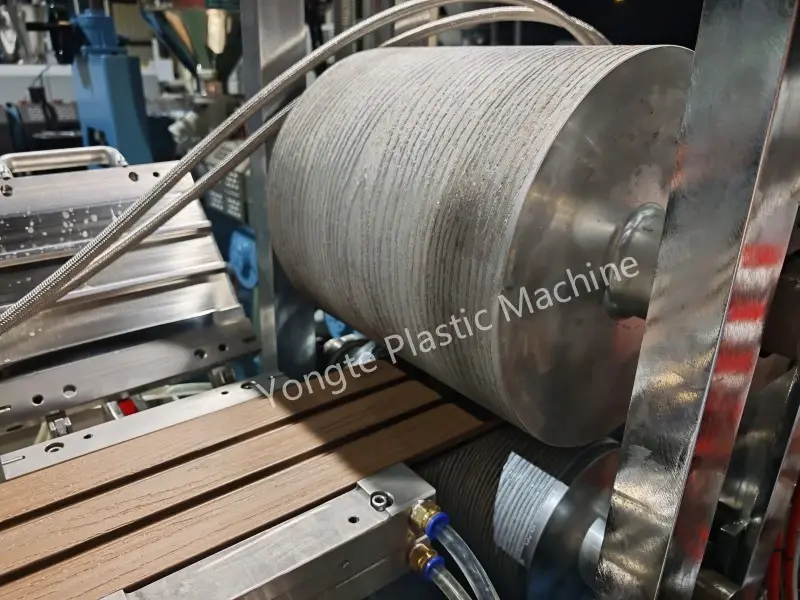
Двери из ДПК производятся путем соединения ПВХ и древесного порошка, обычно имеют полую структуру, образованную за один этап экструзии. Внутри полой полости обычно устанавливаются несколько ребер жесткости, чтобы повысить общую прочность профиля. Искажение этих ребер не только влияет на плоскостность поверхности, но также ослабляет опору конструкции, потенциально препятствуя правильной установке стальных вкладышей во время последующей сборки дверной панели, что напрямую влияет на качество готовой двери и производительность установки. Опираясь на обширный производственный опыт, инженеры Yongte определили распространенные причины деформации ребер во время экструзии дверей из ДПК и разработали практические решения. Это позволяет техническим специалистам быстро диагностировать проблемы, корректировать параметры и настройки оборудования, снижать процент дефектов и обеспечивать стабильное качество профиля. В следующем разделе систематически подробно описываются конкретные проявления и способы устранения каждой причины, расположенные в порядке важности.
Деформация полосок усиления двери из ДПК обычно затрагивает внутренние ребра, с общими признаками, включая боковые смещения или S-образную деформацию, неодинаковую толщину (различную толщину (различную между более толстыми и тонкими секциями), общее скручивание и, в тяжелых случаях, отслоение от внешней стены, перекос полости или деформацию отскока после охлаждения.
Основной механизм: неравномерное выдавливание из головки машины → асимметричное сопротивление формованию → неравномерная усадка при охлаждении → перекошенное распределение тягового усилия.

1. Головка и пресс-форма для экструзии дверей из ДПК (наиболее распространенные — уделите первоочередное внимание устранению неполадок)
Причины
1. Несбалансированные каналы потока формы: значительная разница в сопротивлении потоку между ребром и внешней стенкой; узкие или длинные каналы подачи ребер замедляют поток материала относительно внешней стенки, вызывая растяжение и изгиб ребер; альтернативно, локализованное скопление материала в ребристых каналах вызывает колебания скорости потока.
2. Асимметричные зазоры ребер матрицы: большие зазоры на одной кромке матрицы и меньшие на другой создают неравномерную толщину (толще с одной стороны, тоньше с другой), что приводит к естественному изгибу при экструзии.
3. Неравномерное распределение температуры матрицы. Чрезмерно высокие температуры в области ребер повышают текучесть расплава, вызывая растяжение и отклонение; чрезмерно низкие температуры повышают эластичность расплава и внутреннее напряжение, что приводит к отскоку и деформации после выброса.
4. Нагар на головке фильеры: закоксованный древесный порошок прилипает к каналам потока арматуры, вызывая локальные закупорки, колебания потока и периодическое смещение ребер.
5. Деформированные или ослабленные арматурные стержни (опорные стержни стержня матрицы). Несоосные стержни позиционирования стержня матрицы смещают положение формирования арматуры от центра, вызывая прямое отклонение ребер во время экструзии.
Решения
1. Подготовка штампа: отполируйте канал потока ребра, чтобы сбалансировать скорость выпуска между внешней стенкой и ребром; соответствующим образом расширить положение ребра в канале, чтобы обеспечить достаточную подачу материала, сохраняя скорость потока ребра немного равной или меньшей, чем скорость потока внешней стенки, избегая значительно более быстрого потока внешней стенки. Откалибровать зазоры отверстий матрицы и равномерно отрегулировать усиливающую кромку; Осмотрите опорные стержни сердечника матрицы, зафиксируйте и выровняйте их соосность, а также замените все деформированные стержни.
2. Зональный контроль температуры. Поддерживайте в зоне армирования сердечника формы немного более низкую температуру, чем температура внешней стенки, чтобы уменьшить текучесть расплава и минимизировать отскок; поддерживайте общую температуру ниже 185°C (для композитов ПВХ-древесно-пластик), чтобы предотвратить карбонизацию древесного порошка. Регулярно разбирайте форму, чтобы очистить скопившийся кокс; во время простоя наносите теплоизоляцию, чтобы предотвратить обугливание и прилипание древесной пыли к стенам.

2. Состав и материальные факторы.
Причины
1. Неравномерное распределение частиц по размерам и высокое содержание влаги. При нагревании влага приводит к образованию пены и внутренних пузырей, что приводит к нестабильной местной прочности и неравномерной усадке при охлаждении, что приводит к изгибу; чрезмерно крупный древесный порошок вызывает значительные колебания модуля упругости расплавленного материала.
2. Дисбаланс смазки. Чрезмерная внешняя смазка делает поверхность расплава слишком скользкой, что приводит к плохому контакту между ребром и формовочной втулкой и возможным отклонениям; недостаточная внешняя смазка увеличивает трение, деформируя ребро при одностороннем вытягивании формообразующей втулкой; недостаточная внутренняя смазка повышает эластичность расплава, вызывая отскок при выталкивании формы.
3. Чрезмерное содержание наполнителя из карбоната кальция: снижает пластичность расплава и ухудшает вязкость шейки, что делает материал склонным к деформации при растяжении.
Неравномерное смешивание материалов и изменение партии: вызывает периодические изменения вязкости расплава, разную толщину арматурных стержней и образование S-образных изгибов.
Решения
1. Сушка древесного порошка: контролируйте содержание влаги на уровне <1% и обеспечивайте одинаковый размер частиц во избежание чрезмерной шероховатости.
2. Точная настройка системы смазки: Уменьшите чрезмерную внешнюю смазку; обеспечить достаточную внутреннюю смазку для улучшения однородности расплава; внесите небольшие изменения в стабилизатор, чтобы гарантировать термическую стабильность.
3. Стабильный процесс смешивания: поддерживайте постоянную температуру смешивания и охлаждения на выходе, а также обеспечивайте постоянное время смешивания для каждой партии.
3. Система охлаждения формования (стадия формования имеет решающее значение для формирования ребер)
Причина
1. Асимметрия между левой и правой втулками вакуумного формования: чрезмерный вакуум на одной стороне притягивает к себе ребра, вызывая смещение; высокий вакуум непосредственно деформирует тонкостенные ребра; недостаточный вакуум препятствует правильному прилеганию к втулке, что приводит к нестабильности положения.
2. Неравномерное охлаждение в водяных каналах полости формы: быстрое охлаждение внутренней стороны вызывает преждевременное затвердевание, тогда как более медленное охлаждение внешней стороны продолжает усадку, создавая перепад, который изгибает арматурный стержень.
3. Износ или несоосность входной направляющей формирующей втулки: вставка со смещением от центра приводит к смещению ребер.
4. Внутренние ребра формовочной втулки соответствуют выступам и ступенькам полости формы, что обеспечивает высокое сопротивление одностороннему трению.
Решение
1. Независимо отрегулируйте вакуум с обеих сторон, чтобы обеспечить баланс; избегать произвольных повышений; соответствующим образом уменьшите вакуум для тонкостенных участков.
2. Осмотрите водяные контуры на предмет утечек или засоров; очистить засоры; установить дополнительные линии охлаждения в соответствующих полостях для равномерного охлаждения; контролировать температуру воды на входе и выходе.
3. Отрегулируйте станцию настройки, чтобы обеспечить соосное выравнивание головки, установочной втулки и тягового механизма; стачиваем заусенцы на установочной втулке; замените в случае сильного износа.

4. Процесс тяги и экструзии.
Причина
1. Асинхронная тяга или неравномерное натяжение ремня (перепад натяжения между левой и правой сторонами); несбалансированная вертикальная или боковая тянущая сила (одна сторона сильнее), создающая боковое напряжение, которое сгибает внутренние ребра; Колеблющаяся скорость тяги (попеременная быстрая и медленная) изменяет удлинение ребер.
2. Несоответствие между скоростями экструзии и вытяжки: чрезмерная скорость вытяжки растягивает и утончает ребра, вызывая внутреннее растягивающее напряжение, которое вызывает отскок и изгиб при отпускании; недостаточная скорость сжимает ребра, что приводит к выпиранию и деформации.
3. Нестабильное вращение шнека и нестабильное давление расплава. Пульсирующий выпуск вызывает периодические изменения толщины ребер, что приводит к волнистой кривизне.
4. Неправильный воздушный зазор между соплом матрицы и формовочной втулкой: чрезмерный зазор позволяет свободно растягивать расплавленный материал, склонный к отклонению; недостаточный зазор может привести к столкновению материала со штампом.
Решение
1. Откалибруйте трактор: убедитесь, что ремень натянут равномерно с обеих сторон, проверьте его на износ и стабильность скорости тяги.
2. Сбалансируйте скорость экструзии и вытягивания: минимизируйте скорость растяжения ребер; для древесно-пластиковых профилей поддерживайте минимально возможную скорость растяжения, чтобы уменьшить внутреннее напряжение.
3. Стабилизируйте давление в системе: проверьте, не засорены ли сетчатые фильтры, и убедитесь в правильной настройке, чтобы минимизировать пульсацию давления.
4. Сохраняйте воздушный зазор 10–20 мм для предотвращения бокового смещения профиля перед входом профиля в формовочную втулку.
5. Окончательный отскок (армирующие стержни постепенно деформируются после завершения охлаждения)
Причина: остаточное внутреннее напряжение, неправильный градиент охлаждения, слишком быстрое охлаждение поверхности, постоянное внутреннее сжатие и последующая деформация ребер.
Контрмеры: Расширьте резервуар охлаждающей воды и включите дополнительное охлаждение; регулировать градиент охлаждения от высокого к низкому, чтобы не допустить резких перепадов температуры; соответствующим образом уменьшите коэффициент вытяжки.
Похожие новости
- Сколько форм нужно для одного комплекта дверных коробок?
- Интегрированная антимостиковая система подачи для экструзии переработанного пластика
- Линия по производству микропористых просачивающихся труб из пенорезины Yongte успешно введена в эксплуатацию для индийского клиента
- Преимущества резиновых ирригационных трубок по сравнению с традиционными ирригационными трубками
- Может ли Yongte предоставить услуги по проекту «под ключ» для завода по производству настилов из ДПК?
- Машина для изготовления пиломатериалов из переработанного твердого пластика 200x50 мм успешно прошла испытания
Оставьте мне сообщение
новые продукты


Новости Рекомендации