Причины внезапного перелома шнека при работе экструдера-гранулятора ДПК
Причины внезапного перелома шнека при работе экструдера-гранулятора ДПК
Причины внезапного разрушения при эксплуатации блока с параллельной двухвинтовой резьбой (блока сжатия/транспортировочного блока)
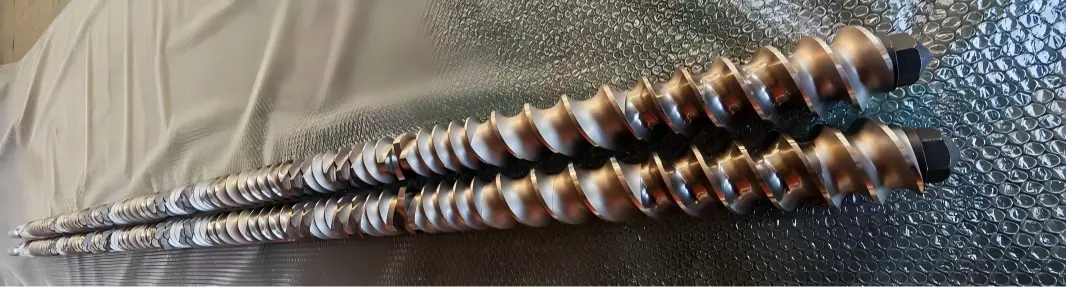
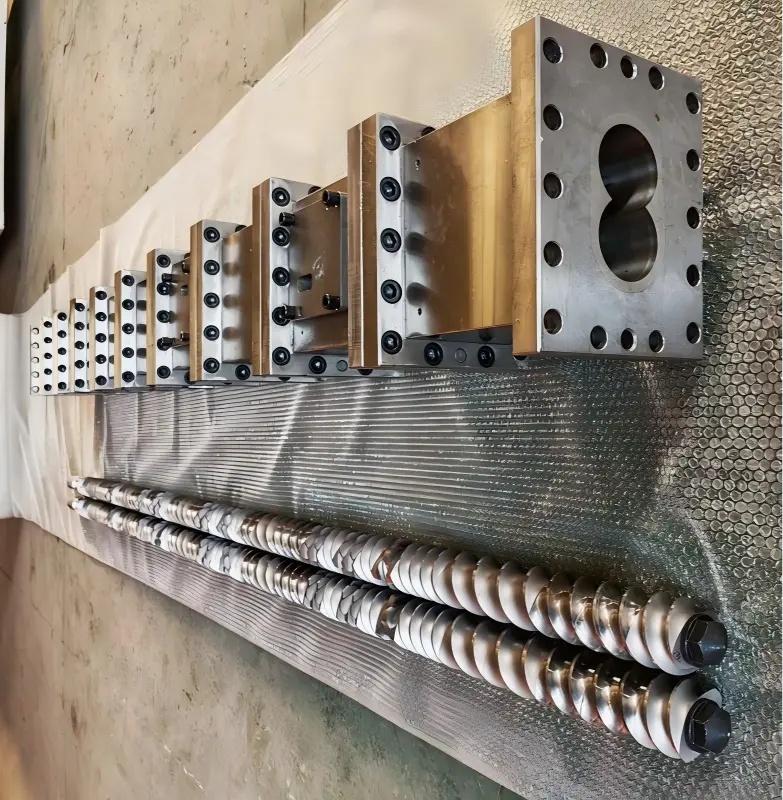
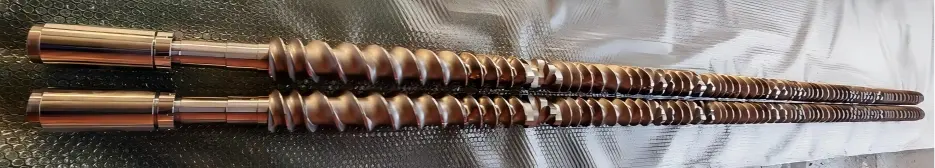
Экструдер для гранулирования WPC Yongte оснащен параллельным двухшнековым экструдером, в котором шнеки состоят из центрального вала и модульных резьбовых блоков. В качестве материалов резьбового блока выбраны WR4 или WR7, которые обеспечивают превосходную износостойкость и устойчивость к коррозии; соответственно, винты демонстрируют исключительную долговечность в этих условиях эксплуатации. Однако во время производства резьбовые блоки постоянно подвергаются комбинированным напряжениям сдвига, сжатия и трения. Если в этих процессах возникнут какие-либо отклонения, это может привести к внезапному разрушению резьбовых блоков, что непосредственно приведет к остановке производственной линии и приведет к значительным потерям из-за простоя и затратам на техническое обслуживание для предприятия. В следующих разделах систематически анализируются потенциальные причины внезапного разрушения резьбовых блоков параллельных двухшнековых экструдеров.
Разрушение компонентов экструдера-гранулятора WPC с параллельной двухшнековой резьбой представляет собой хрупкий режим разрушения; оно редко возникает из-за одного фактора, такого как мгновенная перегрузка, а скорее является результатом комбинированного воздействия дефектов материала, концентрации напряжений и рабочих ударных нагрузок. Эти причины можно разделить на четыре основные категории: сам материал, процессы обработки и сборки, условия производства и эксплуатации, а также неисправности оборудования.
Различия: при разрушении обычно образуются фрагменты с хрупкой поверхностью излома и без значительной пластической деформации; износ проявляется как постепенное истончение; разрушение при кручении обычно вызвано превышением допустимого предела крутящего момента для винта.
1. Дефекты материалов и термообработки.
1. Термическая обработка не удалась
Азотированный слой слишком толстый, что приводит к высокой хрупкости; базовый материал не имеет достаточного отпуска, в результате чего остаются остаточные внутренние напряжения; при воздействии рабочего тепла эти напряжения снимаются, что приводит к прямому разрушению;
Закалочная трещина: в процессе закалки заготовки образовались микротрещины; эти трещины не были обнаружены при заводском осмотре, но в процессе эксплуатации они распространились, что привело к мгновенному разрушению.
2. Включения, пористость или полости в исходном материале. Внутренние включения или усадочные полости в кованых или литых деталях представляют собой присущие дефекты. В нормальных условиях эксплуатации напряжение концентрируется именно в этих местах дефектов; любое колебание может привести к мгновенному разрушению этих дефектов.
3. Неправильный выбор материала: с обычной азотированной сталью по ошибке был использован состав с высоким содержанием наполнителей (стекловолокно, карбонат кальция, сажа); На жаропрочную сталь без молибдена был нанесен состав с высокой коррозионной стойкостью, что привело к эрозии подложки и образованию микротрещин.
Экструдер для гранулирования WPC Yongte оснащен высококачественным шнеком и цилиндром, поэтому он не повредится из-за дефектов материалов и термической обработки. наш шнековый материал - WR4. WR4 — это высокопроизводительный износостойкий сплав, который в основном используется в производстве ключевых компонентов промышленного оборудования, особенно в двухшнековых экструдерах, компонентах для смешивания и в других областях. Кроме того, WR4 может дополнительно улучшить свойства поверхности за счет азотирования поверхности или напыления карбида вольфрама с образованием износостойкого слоя толщиной 0,1–0,3 мм с твердостью до HV1200–1500, который подходит для обработки сырья, содержащего наполнители высокой твердости (например, кварцевый порошок и металлический порошок).
2. Механическая сборка и анализ структурных напряжений.
1. Чрезмерная осевая предварительная нагрузка: Резьбовой блок закреплен стопорной гайкой; если предварительная нагрузка установлена слишком высокой, резьбовой блок будет подвергаться постоянному высокому статическому давлению; при нагреве на это состояние накладывается эффект теплового расширения, в результате чего внутреннее сжимающее напряжение превышает предел разрушения материала.
Осевой зазор между сдвоенными винтами имеет решающее значение: если зазор слишком мал, винты расширятся из-за тепла, что приведет к сжатию и разрушению торцевых поверхностей резьбовых блоков.
2. Концентрация напряжений шпоночного паза/внутреннего отверстия. Острые углы или слишком маленькие скругления шпоночного паза внутреннего отверстия представляют собой точки концентрации напряжений; Слишком плотная посадка ключа может привести к образованию микротрещин в канавке, которые затем будут продолжать распространяться.
3. Сопрягаемая резьбовая поверхность неровная или содержит посторонние предметы; торцевая поверхность может иметь заусенцы, железную стружку или остатки материала; после сборки на торцевой поверхности возникает локальный точечный контакт, в результате чего во время работы возникает локализованное высокое давление, что может привести к растрескиванию в местах контакта.
4. Плохая центровка винтов (некруглость между двумя винтами); износ муфты или корпуса подшипника; чрезмерное отклонение соосности между двумя параллельными винтами; резьбовые блоки подвергаются периодическим знакопеременным изгибающим нагрузкам, приводящим к усталостному разрушению.
3. Влияние условий эксплуатации процесса (мгновенная нагрузка, вызывающая перелом)
1. Холодный запуск/жесткий запуск, вызванный блокировкой материала: по мере того, как материал внутри цилиндра охлаждается и затвердевает, винт принудительно запускается, что приводит к мгновенному крутящему моменту, который намного превышает номинальный крутящий момент; это создает огромную ударную нагрузку, которая прямо разрушает винтовой блок – наиболее распространенный сценарий аварии, встречающийся на месте.
2. Попадание в ствол посторонних предметов (например, твердых металлических предметов); гайки, прокладки, стружка от винтов или металлические инструменты попадают в бункер и застревают между резьбовым блоком и стволом, создавая кратковременный сжимающий удар.
3. Локальный перегрев и резкие изменения термического напряжения: локальная температура резко повышается, а затем быстро падает; это переменное термоциклирование вызывает термические трещины; особенно азотированные компоненты имеют низкую стойкость к термическому удару.
4. Чрезмерное заполнение материалом или резкие изменения давления, резкое увеличение скорости подачи или заблокированное выпускное отверстие могут привести к мгновенному скачку давления на головке, подвергая резьбовой блок значительным окружным и осевым силам.
4. Накопление усталостных повреждений (ранее существовавшие скрытые трещины, внезапное появление)
Резьбовой компонент подвергается переменному крутящему моменту и переменному напряжению в течение длительного периода, что приводит к постепенному распространению микротрещин на его поверхности; эти повреждения не видны невооруженным глазом. Однако когда трещины достигают критического размера, они внезапно распространяются без какого-либо предварительного предупреждения, создавая впечатление «внезапного разрушения».
Быстрый метод контроля на месте (визуальный осмотр поверхности излома)
· На поверхности излома имеются старые трещины и раковидный рисунок: усталостное разрушение (в результате длительного знакопеременного напряжения, а не мгновенного удара).
· Плоские и блестящие поперечные сечения с хрупкими зернами: хрупкость/растрескивание, вызванное термообработкой, в азотированном слое.
· На поверхности излома имеются сжимающие деформации и металлические царапины; Перелом, вызванный ударом постороннего предмета.
· Разлом возникает в месте шпоночной канавки внутреннего отверстия: концентрация напряжений в шпоночной канавке.
Соответствующие профилактические меры
1. Проверка закупок материалов: проведение неразрушающего контроля и испытаний на твердость поковок; проверять отчеты о квалификации материалов; контролировать глубину слоя азотирования азотированных деталей для предотвращения образования хрупких азотированных слоев.
2. Сборка: строго контролируйте осевую предварительную нагрузку и проверяйте соосность винта; Тщательно очистите торцевую поверхность и закруглите края ступеней.
3. Порядок работы: Не запускайте охладитель принудительно; перед включением привода убедитесь, что застрявший материал достаточно нагрет для его плавления; установить магнит бункера для удаления железа.
4. Ежедневный осмотр: следите за крутящим моментом основного блока и колебаниями давления напора; проводите регулярные проверки упорных подшипников для предотвращения осевого смещения.
Похожие новости
- Сколько форм нужно для одного комплекта дверных коробок?
- Интегрированная антимостиковая система подачи для экструзии переработанного пластика
- Линия по производству микропористых просачивающихся труб из пенорезины Yongte успешно введена в эксплуатацию для индийского клиента
- Преимущества резиновых ирригационных трубок по сравнению с традиционными ирригационными трубками
- Может ли Yongte предоставить услуги по проекту «под ключ» для завода по производству настилов из ДПК?
- Машина для изготовления пиломатериалов из переработанного твердого пластика 200x50 мм успешно прошла испытания
Оставьте мне сообщение
новые продукты


Новости Рекомендации