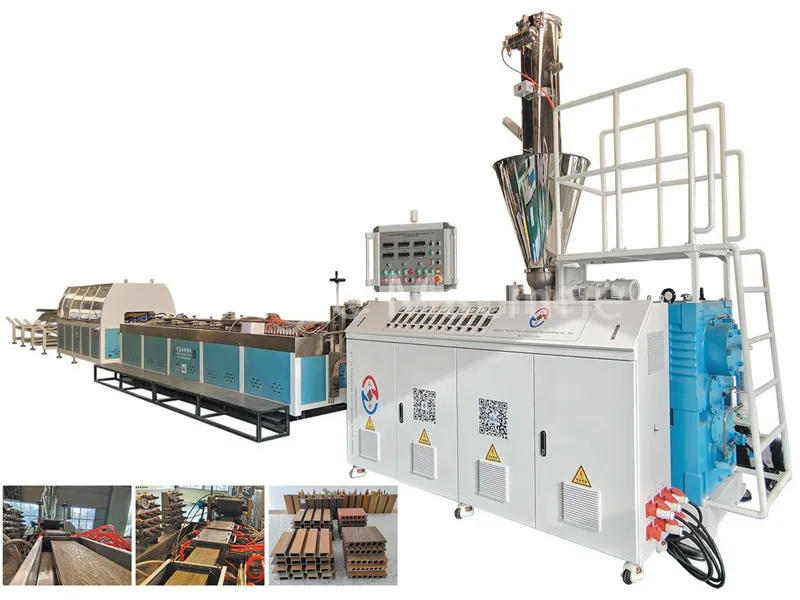
Установка температуры экструзионной машины WPC
Температурная кривая экструзии ПЭ древесно-пластикового композита (ПЭВП + древесная пудра)
Применимые сценарии: линии по производству композитных материалов из полиэтилена и древесного порошка (плоское двухшнековое гранулирование → коническое двухшнековое/одношнековое экструзионное формование); для композитов ПЭ-древесно-пластик основными проблемами являются локальный перегрев, содержание влаги и карбонизация древесного порошка; поэтому максимальная температура материала предпочтительно не должна превышать 185 °C. При двухстадийном процессе параллельная двухшнековая грануляция обеспечивает тщательное перемешивание, пластификацию и формирование однородных гранул из ПЭВП и древесной муки; затем осуществляют последующее формование профиля с использованием конического двухшнекового или одношнекового экструдера. Такой сегментированный подход к обработке обеспечивает независимый контроль температуры на каждом этапе, тем самым снижая риск локального перегрева. Композиты ПЭ-древесно-пластик очень чувствительны к условиям обработки; особое внимание необходимо уделять чрезмерным локальным температурам в стволе или матрице, остаточной влажности сырья и карбонизации древесного порошка при высоких температурах. Такие проблемы могут привести к появлению пятен обугливания на поверхности продукта, изменению цвета или даже ухудшению механических свойств. Следовательно, в реальном производстве необходимо строго контролировать температуру материала, желательно, чтобы максимальная температура не превышала 185 °C.
I. Температурная кривая экструзии PE-WPC (этап гранулирования + этап формирования профиля)
① Параллельная двойная грануляция (грануляция древесины полиэтилена, параллельная двойная грануляция в одном направлении)
В реальном производстве температура должна быть точно настроена на основе параметров сырья, таких как содержание древесного порошка, размер ячейки и индекс текучести расплава ПЭВП: чем выше коэффициент добавления древесного порошка, тем выше сложность обработки, что требует более тщательного контроля температурной стабильности на стадии пластификации, чтобы предотвратить локализованное накопление тепла; когда размер ячеек древесного порошка меньше, удельная поверхность увеличивается, что повышает вероятность карбонизации, что требует соответствующего сокращения температурного диапазона на стадии гомогенизации. Кроме того, контроль подачи воды на стадии плоской двойной грануляции должен осуществляться на этапе предварительной обработки сырья; при поступлении древесного порошка на предприятие необходимо проверить его влажность, а если она превышает 5%, провести обработку сушкой; в противном случае влага, попадающая в цилиндр экструдера, может привести к образованию пузырьков пара при высоких температурах, что может поставить под угрозу однородность грануляции и привести к дефектам внутренних пор в конечных экструдированных продуктах во время последующего экструзионного формования.
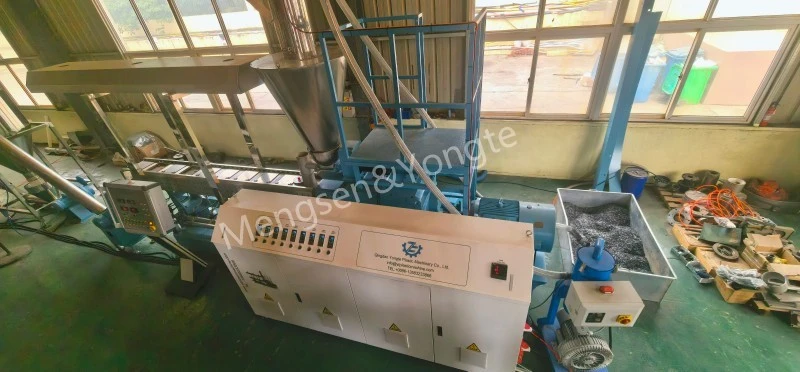
Длина цилиндра от порта подачи до головки, на °C
|
сектор |
Зона 1 (дополнительная) |
Зона 2 |
Зона 3 |
Зона 4-6 |
Зона 7-8 |
Зона 9 |
Головка |
|
параметр |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
основные моменты:
· Не устанавливайте секцию подачи слишком высоко, чтобы предотвратить преждевременное размягчение древесной пыли и ее прилипание к винтовому стержню, что может привести к застреванию или запутыванию стержня.
· Зоны 3–5 представляют собой секцию первичного смешивания, где температура постепенно повышается;
· Немного опустить головку сопла, чтобы уменьшить повышение температуры в зоне сдвига расплава;
· Температура плавления не должна превышать 185 °C в течение длительного времени; в противном случае древесные волокна подвергнутся быстрой карбонизации, что приведет к появлению черных пятен и резкому табачному запаху.
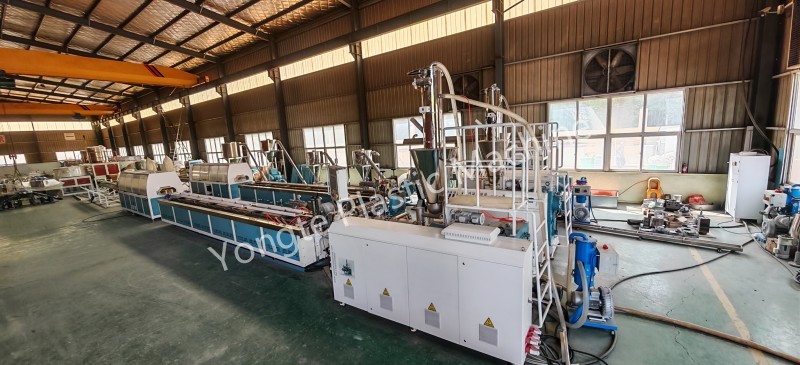
② Формовочная машина (коническая двухшнековая SJSZ или одношнековая, для прессования террасной доски/профилей с использованием древесно-пластиковых гранул)
Таблица параметров температуры конического двухшнекового экструдера
|
тип параметра |
Загрузочная секция (Единица измерения: °C) |
Диапазон сжатия (единица измерения: °C) |
Вытяжная секция (единица измерения: °C) |
Диапазон измерения (единица измерения: °C) |
Температура головки (единица измерения: °C) |
Температура формы (единица измерения: °C) |
Измеренная температура плавления (единица измерения: °C) |
|
Установить температуру |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Таблица температурных параметров для одношнековой экструзии (совместно экструдированный поверхностный слой/простой профиль)
|
Категория параметра |
Загрузочная секция (Единица измерения: °C) |
Диапазон сжатия (единица измерения: °C) |
Диапазон измерения (единица измерения: °C) |
Температура головки (единица измерения: °C) |
Температура формы (единица измерения: °C) |
|
установленное значение |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Принципы работы температуры
1. Установка температуры не соответствует фактической температуре расплава; Для проведения фактических измерений температуры расплава необходимо использовать датчик расплава. Из-за выделения тепла, вызванного сдвигом шнека, измеренная температура плавления обычно превышает заданную температуру на 5–12 °C.
2. Температура в вытяжной секции не должна быть слишком высокой. В этой области адсорбированные водяные пары и низкомолекулярные летучие вещества в древесном порошке выделяются в больших количествах; если температура в этой зоне слишком высока, газы могут не выходить из расплавленного материала равномерно, что может легко привести к вспениванию расплава и вызвать термическую деградацию поверхности древесного порошка, приводящую к карбонизации.
3. Температура формы должна быть немного выше, чем температура в секции дозирования, чтобы расплавленный материал сохранял достаточную сыпучесть при входе в полость формы, тем самым способствуя плавному заполнению и формованию, а также уменьшая образование питтинговых дефектов на поверхности изделия, вызванных недостаточной сыпучестью; однако температура формы не должна быть чрезмерно высокой, поскольку слишком высокая температура формы снизит скорость охлаждения поверхностного слоя расплавленного материала, что приведет к прилипанию материала к поверхности формы (прилипанию формы) и потенциально приведет к скоплению материала и следам подпалин в областях, где материал остается в течение длительного времени.
Похожие новости
- Преимущества резиновых ирригационных трубок по сравнению с традиционными ирригационными трубками
- Может ли Yongte предоставить услуги по проекту «под ключ» для завода по производству настилов из ДПК?
- Машина для изготовления пиломатериалов из переработанного твердого пластика 200x50 мм успешно прошла испытания
- Машина для изготовления колонн Yongte WPC с коэкструзией успешно прошла испытания
- Как можно использовать отходы пластиковой пленки для производства изделий из древесно-пластикового композита (ДПК)?
- Применение для водопроницаемых труб из вспененной резины
Оставьте мне сообщение