Почему мы оборудуем экструдер для полиэтиленовых труб с L/D 33:1?
Преимущества использования экструдера с соотношением L/D 33:1 для производства полиэтиленовых водопроводных труб
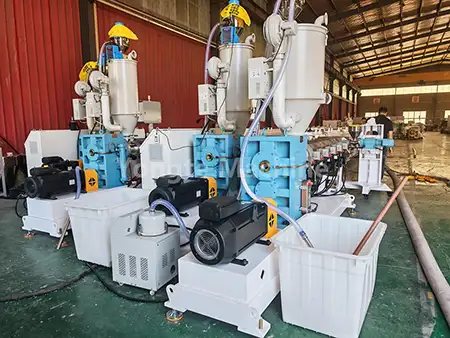
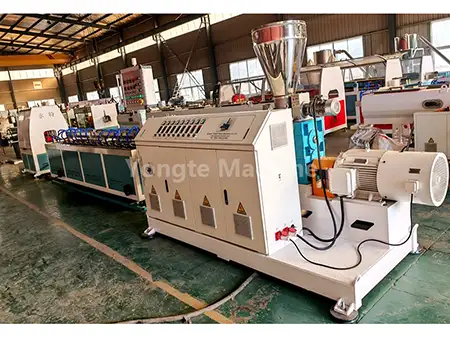
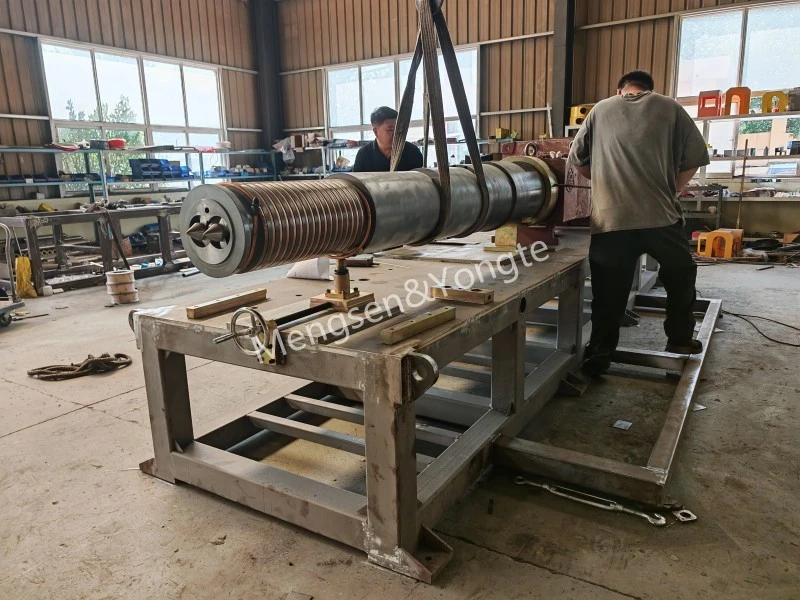
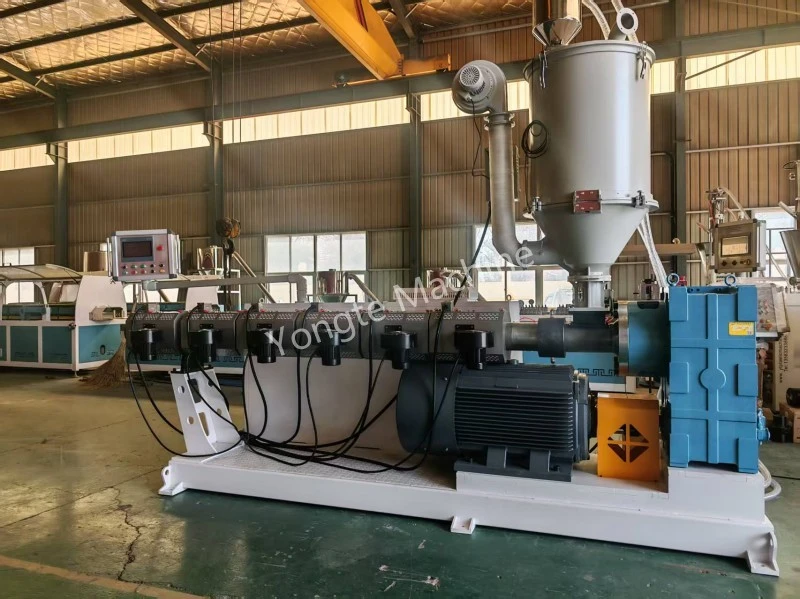
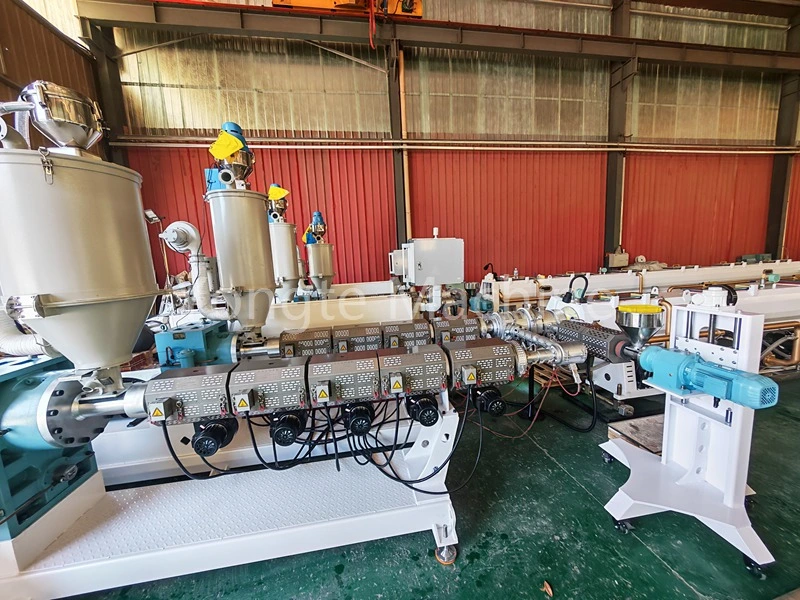
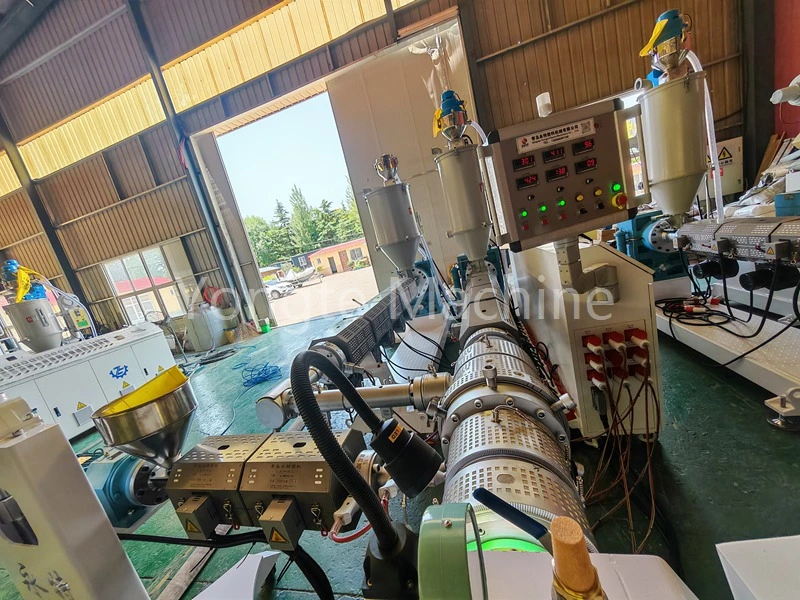
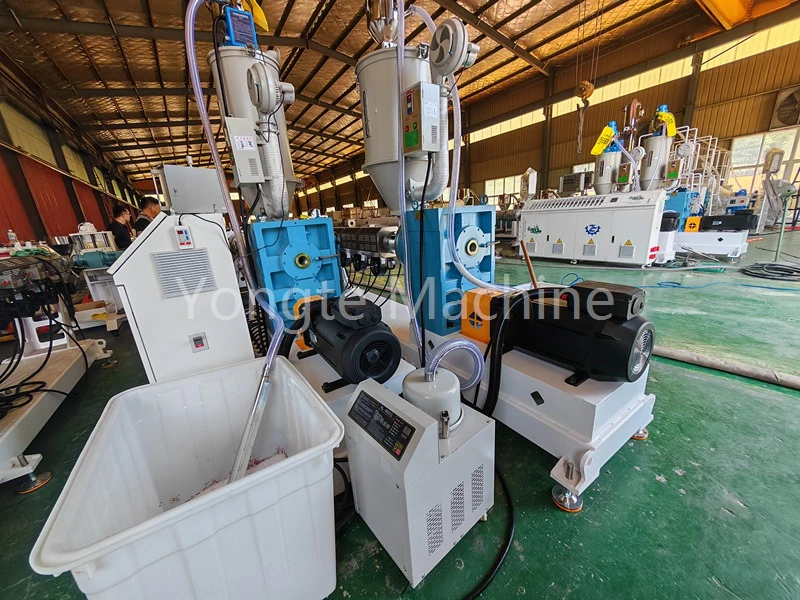
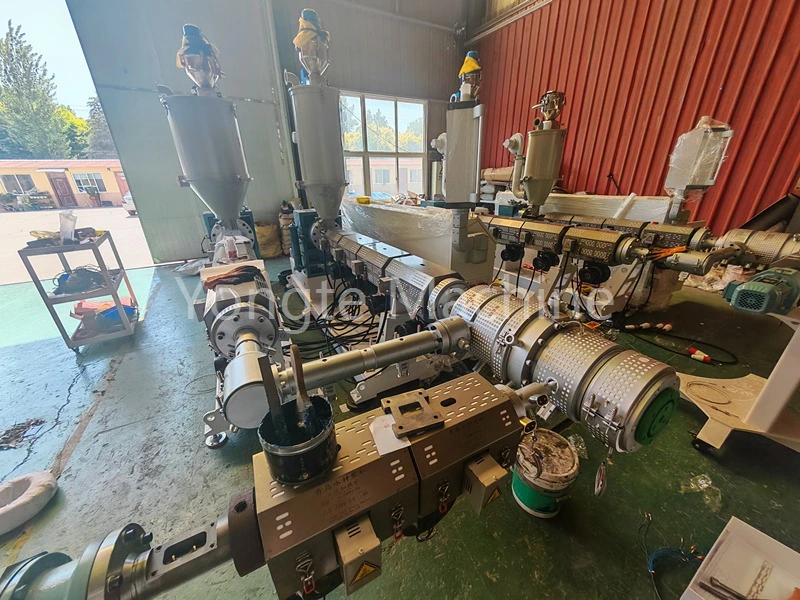
Наша компания специализируется на производстве оборудования для производства ПЭ труб. Чтобы удовлетворить требования процессов экструзии ПЭ труб, мы запустили серию экструдеров с соотношением длины к диаметру 33:1, включая оборудование для производства ПЭ труб SJ65/33 16–63 мм, линию для производства ПЭ труб SJ75/33 75–160 мм, линию для экструзии ПЭ труб SJ90/33 160–315 мм и SJ120/33. Оборудование для производства ПЭ труб диаметром 300–500 мм. Эта серия оборудования продемонстрировала множество выдающихся преимуществ в реальных производственных условиях, позволяя производственным предприятиям повысить качество труб и оптимизировать эффективность производства.
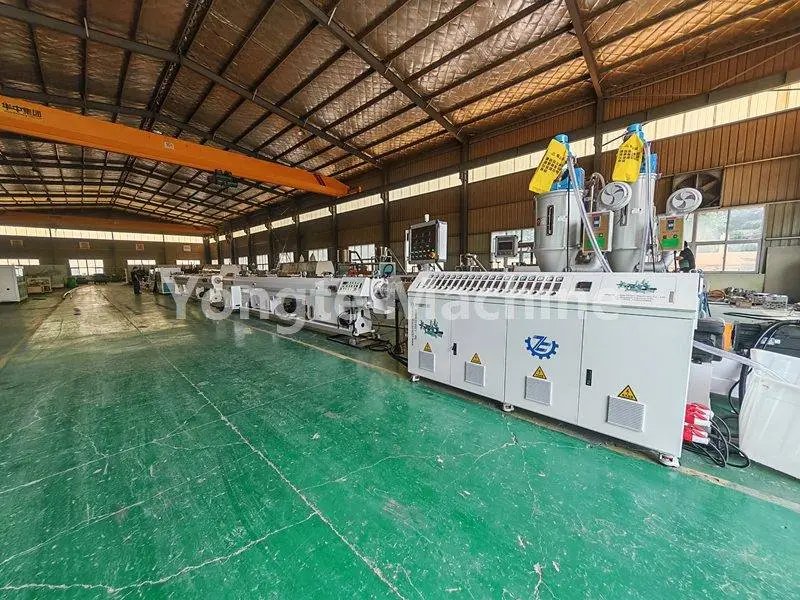
В следующем разделе представлен подробный обзор с различных точек зрения.
I. Преимущества пластификации и формования
1. При тщательном плавлении сводится к минимуму образование точек кристаллизации и нерасплавленных частиц. Увеличенный ход шнека обеспечивает оптимальное время пребывания материала внутри цилиндра, позволяя частицам ПЭВП постепенно плавиться. Это способствует более плавному переходу из твердого состояния в расплавленное, предотвращая локализацию нерасплавленного материала. Кроме того, гладкая внутренняя и внешняя поверхности трубы уменьшают появление микроотверстий и дефектов кристаллизации, тем самым снижая риск разрыва трубы.
2. Для полиэтиленовых труб водоснабжения добавление технического углерода в цветную маточную смесь наряду с эффективным диспергированием переработанного материала повышает эффективность защиты от старения; многие производственные линии также используют переработанный материал. Шнековый смеситель 33:1 обеспечивает достаточный ход смешивания для обеспечения равномерной дисперсии технического углерода, сводя к минимуму образование агломератов черных пятен и тем самым гарантируя долговременную устойчивость труб к атмосферным воздействиям. Кроме того, использование переработанного материала обеспечивает превосходную однородность расплава.
2. Стабильное давление расплава обеспечивает высокую точность размеров трубок.
1. Более длинная дозирующая секция приводит к снижению пульсации экструзии. Благодаря более длинной дозирующей секции в длинношнековом экструдере расплав более тщательно стабилизируется и буферизуется внутри дозирующей секции, что приводит к меньшим колебаниям давления расплава, стабильной скорости нагнетательного потока и превосходной размерной стабильности экструдированных труб.
2. Равномерная толщина стенки и контролируемая эллиптичность в сочетании со стабильными характеристиками давления напрямую приводят к жестким допускам толщины стенки и низкой эллиптичности трубной продукции. Напорные полиэтиленовые трубы представляют собой трубопроводный материал, работающий под давлением; Равномерная толщина стенок имеет решающее значение для обеспечения соответствия требованиям к кольцевой жесткости и статической гидростатической прочности, тем самым снижая количество отказов при окончательном контроле продукции и делая эти трубы идеальными для длительных, непрерывных и стабильных производственных операций.
III. Широкий технологический диапазон и высокая технологическая адаптируемость
1. Существует больший потенциал для увеличения производственных мощностей. По сравнению со шнеком 30:1, шнек 33:1 обеспечивает более высокую скорость экструзии и увеличенную производительность при том же диаметре шнека, что значительно увеличивает производственную мощность в единицу времени. В то же время он позволяет избежать чрезмерного напряжения сдвига, связанного с винтами 38:1 или 40:1, тем самым обеспечивая увеличение производительности и одновременно смягчая неблагоприятные последствия чрезмерного сдвига.
2. Высокая устойчивость к изменчивости сырья. При незначительных изменениях в характеристиках партии сырья или соотношении переработанных материалов процесс можно легче скорректировать, что снижает вероятность колебаний качества и тем самым повышает отказоустойчивость производства.
IV. Снижение термической деградации для сохранения механических свойств полиэтиленовых материалов.
· ПЭВП чувствителен к выделению тепла при чрезмерном сдвиге: по сравнению с длинными шнеками с соотношением >36:1, соотношение шнеков 33:1 гарантирует, что время воздействия не будет слишком продолжительным. Следовательно, термическая история и профиль сдвига, испытываемый материалом внутри цилиндра, остаются умеренными, что позволяет эффективно контролировать тепло сдвига. Такой подход предотвращает разрыв молекулярной цепи, гарантирует, что прочность труб на разрыв и характеристики гидростатического давления не ухудшаются, а также предотвращает появление хрупкости, пожелтения или обугливания труб.
Вкратце: пластификации достаточно, но она не «приготовит» полиэтилен.
V. Общая экономическая эффективность оборудования (с инженерной точки зрения)
· По сравнению с 30:1 этот вариант обеспечивает более высокий верхний предел качества продукции, с большим запасом по улучшению качества пластификации и однородности расплава, что делает его подходящим для полиэтиленовых труб большого диаметра, высокоскоростных производственных линий и труб, устойчивых к давлению на открытом воздухе.
· По сравнению с 38/40:1 вариант 33/1 обеспечивает более низкое энергопотребление хоста, меньшее энергопотребление, меньший износ винтов, меньшие затраты на техническое обслуживание и повышенную устойчивость к деградации, вызванной перегревом. Следовательно, в отрасли производства напорных труб из полиэтилена высокой плотности широко применяется соотношение 33:1 в качестве предпочтительной стандартной спецификации, обеспечивающей баланс производственных мощностей, качества продукции и энергоэффективности.
Краткое содержание
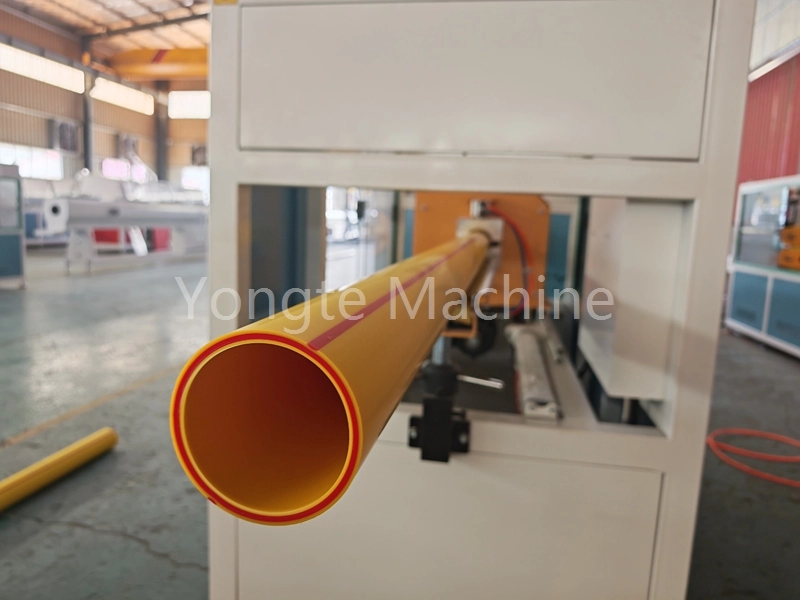
Экструдер для полиэтиленовых труб с соотношением длины к диаметру 33:1, предназначенный для производства полиэтиленовых водопроводных труб, обеспечивает тщательную пластификацию материала, способствует равномерному диспергированию технического углерода и переработанного материала в фазе расплава, предотвращает колебания производительности, вызванные локализованной агломерацией, поддерживает стабильное давление расплава и обеспечивает высокую точность контроля толщины стенок труб. Поддерживая производственную мощность, этот экструдер эффективно контролирует температуру сдвига, предотвращает деградацию полиэтилена высокой плотности и гарантирует гидростатическую прочность и устойчивость труб к атмосферным воздействиям. Кроме того, он обеспечивает высокую технологическую адаптируемость, балансируя качество продукции с производственными затратами, что делает его предпочтительным выбором для линий по производству напорных труб из полиэтилена высокой плотности.
Похожие новости
- Преимущества резиновых ирригационных трубок по сравнению с традиционными ирригационными трубками
- Может ли Yongte предоставить услуги по проекту «под ключ» для завода по производству настилов из ДПК?
- Машина для изготовления пиломатериалов из переработанного твердого пластика 200x50 мм успешно прошла испытания
- Машина для изготовления колонн Yongte WPC с коэкструзией успешно прошла испытания
- Как можно использовать отходы пластиковой пленки для производства изделий из древесно-пластикового композита (ДПК)?
- Установка температуры экструзионной машины WPC
Оставьте мне сообщение